


ऑटोमोटिव घटक निर्माताओं को एक वेल्डिंग मशीन से अधिक की आवश्यकता होती है जो आसानी से धातु के दो टुकड़ों को जोड़ सके। उपयुक्त वेल्डिंग प्रक्रिया विकसित करते समय वेल्ड की ताकत, भाग की स्थिति, उत्पादन चक्र, विरूपण नियंत्रण और प्रक्रिया स्थिरता सभी पर विचार किया जाना चाहिए।
Haifei ऑटोमोटिव पार्ट्स निर्माताओं और टियर 1 और टियर 2 आपूर्तिकर्ताओं के लिए ऑटोमोटिव वेल्डिंग मशीन और अनुकूलित स्वचालन समाधान प्रदान करता है। हमारे समाधान ऑटोमोटिव नट और बोल्ट, एग्जॉस्ट घटक, शॉक अवशोषक, ईंधन टैंक, ब्रैकेट, स्टैम्प वाले हिस्से और अन्य धातु असेंबली को कवर करते हैं।
घटक संरचना और उत्पादन आवश्यकताओं के आधार पर, समाधान एमएफडीसी स्पॉट वेल्डिंग, प्रोजेक्शन वेल्डिंग, सीम वेल्डिंग, कैपेसिटर डिस्चार्ज वेल्डिंग या वेल्डिंग और स्वचालित हैंडलिंग प्रक्रियाओं के संयोजन का उपयोग कर सकता है। उपकरण की आपूर्ति एक स्टैंडअलोन मशीन, एक अर्ध-स्वचालित वेल्डिंग सेल या पूरी तरह से स्वचालित उत्पादन लाइन के रूप में की जा सकती है।
हमें अपनी घटक ड्राइंग, सामग्री जानकारी और उत्पादन लक्ष्य भेजें। हमारी इंजीनियरिंग टीम वेल्डिंग प्रक्रिया, मशीन कॉन्फ़िगरेशन, फिक्स्चर अवधारणा और स्वचालन के उचित स्तर का मूल्यांकन करने में मदद करेगी।
ऑटोमोटिव पार्ट्स विनिर्माण में वेल्डिंग चुनौतियाँ
ऑटोमोटिव पार्ट्स कई अलग-अलग सामग्रियों, मोटाई और संरचनाओं में निर्मित होते हैं। एक वेल्डिंग प्रक्रिया जो एक घटक के लिए काम करती है वह दूसरे के लिए उपयुक्त नहीं हो सकती है, भले ही हिस्से समान दिखाई दें। मशीन, इलेक्ट्रोड, फिक्स्चर, दबाव, वेल्डिंग करंट और उत्पादन क्रम पर एक साथ विचार किया जाना चाहिए।
लगातार वेल्ड ताकत
ऑटोमोटिव घटक कंपन, प्रभाव, तापमान परिवर्तन और बार-बार यांत्रिक भार के संपर्क में आ सकते हैं। इसलिए वेल्डिंग प्रक्रिया को निरंतर उत्पादन के दौरान लगातार संयुक्त शक्ति का उत्पादन करना चाहिए।
एमएफडीसी प्रतिरोध वेल्डिंग सिस्टम वेल्डिंग करंट और समय का सटीक नियंत्रण प्रदान करते हैं। हालाँकि, स्थिर वेल्डिंग गुणवत्ता इलेक्ट्रोड की स्थिति, भाग की सतह की गुणवत्ता, दबाव स्थिरता और सही स्थिति पर भी निर्भर करती है। इस कारण से, हम केवल रेटेड पावर के आधार पर मशीन का चयन करने के बजाय पूरी वेल्डिंग प्रक्रिया का मूल्यांकन करते हैं।
सटीक भाग स्थिति निर्धारण
वेल्डिंग से पहले नट, बोल्ट, ब्रैकेट, ट्यूब और स्टैम्प वाले हिस्सों को सही स्थिति में रखा जाना चाहिए। यहां तक कि एक मजबूत वेल्ड भी असेंबली समस्याओं का कारण बन सकता है यदि घटक गलत तरीके से स्थित है।
समर्पित फिक्स्चर में लोकेटिंग पिन, वायवीय या सर्वो क्लैम्पिंग, पार्ट {0} उपस्थिति सेंसर और त्रुटि प्रूफिंग डिवाइस शामिल हो सकते हैं। ये विशेषताएं आवश्यक वेल्डिंग स्थिति को बनाए रखते हुए उलटे हिस्सों, गायब नटों और गलत लोडिंग को रोकने में मदद करती हैं।
उत्पादन क्षमता
ऑटोमोटिव पुर्ज़ों का निर्माण अक्सर मध्यम - या उच्च मात्रा में उत्पादन में किया जाता है। लोडिंग, अनलोडिंग, इलेक्ट्रोड रखरखाव, फिक्स्चर चेंजओवर और निरीक्षण के साथ वेल्डिंग चक्र समय पर विचार किया जाना चाहिए।
उच्च उत्पादन मात्रा वाले स्थिर उत्पाद के लिए, स्वचालित फीडिंग और हैंडलिंग मैन्युअल संचालन को काफी कम कर सकती है। बार-बार मॉडल परिवर्तन या कम आउटपुट वाली परियोजनाओं के लिए, एक लचीली अर्ध स्वचालित वेल्डिंग सेल निवेश और उत्पादन दक्षता के बीच बेहतर संतुलन प्रदान कर सकती है।
प्रक्रिया की निगरानी और पता लगाने की क्षमता
कुछ ऑटोमोटिव परियोजनाओं को गुणवत्ता नियंत्रण और पता लगाने की क्षमता के लिए उत्पादन डेटा रिकॉर्ड करने की आवश्यकता होती है। एप्लिकेशन के आधार पर, वेल्डिंग सिस्टम को वेल्डिंग करंट, वेल्डिंग समय, दबाव, पार्ट डिटेक्शन और उपकरण अलार्म की निगरानी के लिए कॉन्फ़िगर किया जा सकता है।
परियोजना डिजाइन चरण के दौरान डेटा भंडारण, बारकोड पहचान और ग्राहक की उत्पादन प्रबंधन प्रणाली के साथ संचार का भी मूल्यांकन किया जा सकता है।
ऑटोमोटिव घटकों के लिए वेल्डिंग प्रक्रियाएँ
वेल्डिंग प्रक्रिया का चयन घटक सामग्री, मोटाई, संयुक्त डिजाइन, उत्पादन मात्रा और गुणवत्ता की आवश्यकता के अनुसार किया जाना चाहिए। निम्नलिखित तालिका एक सामान्य संदर्भ प्रदान करती है।
| वेल्डिंग प्रक्रिया | विशिष्ट ऑटोमोटिव घटक | अनुशंसित उपकरण | मुख्य उद्देश्य |
| प्रोजेक्शन वेल्डिंग | नट, बोल्ट, ब्रैकेट और मुद्रांकित भाग | एमएफडीसी प्रक्षेपण वेल्डिंग मशीन | बैच उत्पादन के दौरान दोहराए जाने योग्य जोड़ों का उत्पादन करने के लिए अनुमानों पर गर्मी को केंद्रित करता है |
| स्पॉट वैल्डिंग | शीट धातु, सुदृढीकरण भाग और छोटी असेंबलियाँ | एमएफडीसी स्पॉट वेल्डिंग मशीन | ओवरलैपिंग धातु भागों पर अलग-अलग वेल्ड बिंदु बनाता है |
| सीवन वेल्डिंग | ईंधन टैंक, सीलबंद कंटेनर और गोलाकार घटक | सीवन वेल्डिंग मशीन | जहां सीलिंग प्रदर्शन की आवश्यकता होती है वहां निरंतर या ओवरलैपिंग वेल्ड का उत्पादन करता है |
| कैपेसिटर डिस्चार्ज वेल्डिंग | निकास भाग, सटीक प्रक्षेपण और गर्मी के प्रति संवेदनशील घटक | कैपेसिटर डिस्चार्ज वेल्डिंग मशीन | ताप इनपुट और विरूपण को कम करने के लिए कम समय में वेल्डिंग ऊर्जा प्रदान करता है |
| स्वचालित प्रतिरोध वेल्डिंग | उच्च -वॉल्यूम ऑटोमोटिव असेंबलियाँ | समर्पित वेल्डिंग सेल या रोबोटिक वेल्डिंग लाइन | फीडिंग, पोजिशनिंग, वेल्डिंग, निरीक्षण और अनलोडिंग को एकीकृत करता है |
यह तालिका एक सामान्य चयन मार्गदर्शिका है. वास्तविक घटक ड्राइंग की समीक्षा करने और, जहां संभव हो, नमूना वेल्डिंग परीक्षण करने के बाद अंतिम प्रक्रिया की पुष्टि की जानी चाहिए।
ऑटोमोटिव वेल्डिंग अनुप्रयोग और केस समाधान
हाइफ़ेई व्यक्तिगत ऑटोमोटिव घटकों के साथ-साथ बहु-प्रक्रिया उत्पादन परियोजनाओं के लिए वेल्डिंग उपकरण विकसित करता है। निम्नलिखित एप्लिकेशन कई सामान्य श्रेणियों का प्रतिनिधित्व करते हैं। प्रत्येक विस्तृत समाधान पृष्ठ प्रासंगिक घटकों, उपकरण और उत्पादन कॉन्फ़िगरेशन के बारे में अधिक जानकारी प्रदान करता है।
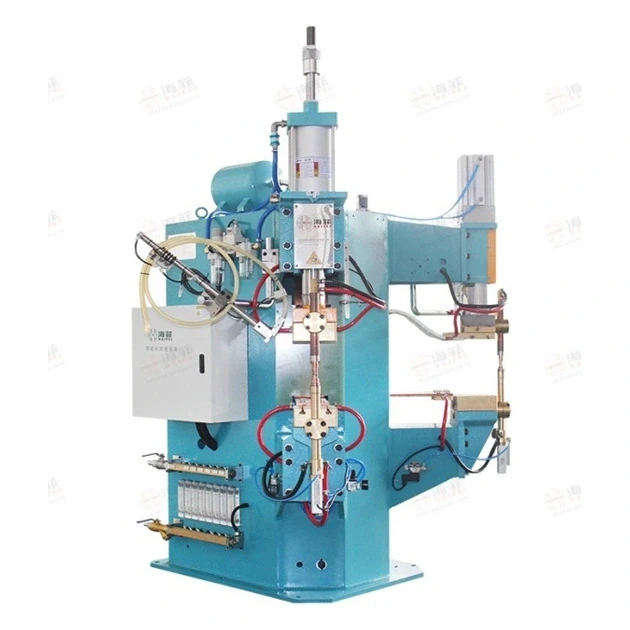
ऑटोमोटिव नट प्रोजेक्शन वेल्डिंग
ऑटोमोटिव नट प्रोजेक्शन वेल्डिंग का उपयोग व्यापक रूप से वेल्ड नट, वेल्ड बोल्ट और फास्टनरों को स्टैम्प्ड स्टील घटकों से जोड़ने के लिए किया जाता है। विशिष्ट अनुप्रयोगों में शरीर के हिस्से, सीट घटक, सुदृढीकरण प्लेटें, ब्रैकेट और गर्म निर्मित स्टील हिस्से शामिल हैं।
एक एमएफडीसी प्रोजेक्शन वेल्डिंग मशीन सुसंगत जोड़ों को प्राप्त करने में मदद करने के लिए नियंत्रित वेल्डिंग करंट और इलेक्ट्रोड दबाव प्रदान करती है। उपकरण को भाग संरचना और उत्पादन चक्र के अनुसार एकल स्टेशन, रोटरी टेबल, दोहरे कार्य केंद्र या एकाधिक वेल्डिंग स्टेशनों के साथ डिज़ाइन किया जा सकता है।
अधिक मात्रा में उत्पादन के लिए, वेल्डिंग सेल में एक स्वचालित नट फीडर, नट ओरिएंटेशन कंट्रोल, गायब {{1}नट डिटेक्शन, भाग {{2}पोजीशन सेंसर और स्वचालित अनलोडिंग शामिल हो सकता है। लोडिंग त्रुटियों और फास्टनर विस्थापन को रोकने में मदद के लिए फिक्स्चर को घटक आकार और वेल्डिंग स्थिति के अनुसार डिज़ाइन किया गया है।
ऑटोमोटिव निकास प्रणाली वेल्डिंग

निकास प्रणाली के घटकों में पतली स्टेनलेस स्टील शीट, पाइप, हीट शील्ड, सेंसर बॉस, ब्रैकेट और अन्य निर्मित हिस्से शामिल हो सकते हैं। एक ही असेंबली के विभिन्न क्षेत्रों में अलग-अलग वेल्डिंग प्रक्रियाओं की आवश्यकता हो सकती है।
घटक डिज़ाइन के आधार पर, स्पॉट वेल्डिंग, प्रोजेक्शन वेल्डिंग या कैपेसिटर डिस्चार्ज वेल्डिंग का उपयोग किया जा सकता है। प्रक्रिया विकास आम तौर पर शीट विरूपण, वेल्ड स्पैटर, घटक स्थिति और दृश्यमान वेल्ड निशान को नियंत्रित करने पर केंद्रित होता है।
हाइफ़ेई मैनुअल लोडिंग, डुअल वर्कस्टेशन, स्वचालित पोजिशनिंग या रोबोटिक हैंडलिंग के साथ समर्पित वेल्डिंग उपकरण विकसित कर सकता है। जहां एक हिस्से पर कई वेल्ड की आवश्यकता होती है, ऑपरेशन अनुक्रम और फिक्सचर मूवमेंट को बार-बार लोडिंग को कम करने और उत्पादन दक्षता में सुधार करने के लिए डिज़ाइन किया जा सकता है।
शॉक अवशोषक वेल्डिंग
शॉक अवशोषक उत्पादन में विभिन्न आकार और वेल्डिंग आवश्यकताओं के साथ कई घटक शामिल होते हैं, जिनमें ब्रैकेट, स्प्रिंग सीट, एंड कैप, माउंटिंग रिंग और सिलेंडर बॉडी शामिल हैं। इन भागों को प्रक्षेपण वेल्डिंग, स्पॉट वेल्डिंग, परिधीय सीम वेल्डिंग या एक ही उत्पादन लाइन के भीतर कई प्रक्रियाओं की आवश्यकता हो सकती है।
एक उपयुक्त समाधान को संयुक्त ताकत, घटक विरूपण, सांद्रता और, जहां लागू हो, सीलिंग प्रदर्शन को नियंत्रित करना चाहिए। फिक्स्चर को ट्यूब को नुकसान पहुंचाए बिना या बाद की असेंबली को प्रभावित किए बिना घटक को सटीक स्थिति में रखना चाहिए।
हाइफ़ेई स्टैंडअलोन शॉक एब्जॉर्बर वेल्डिंग मशीन, मल्टी-स्टेशन वेल्डिंग सेल और स्वचालित उत्पादन लाइनें प्रदान कर सकता है। अंतिम कॉन्फ़िगरेशन घटक चित्र, वेल्डिंग अनुक्रम, लक्ष्य चक्र समय और निरीक्षण आवश्यकताओं के अनुसार विकसित किया गया है।

ऑटोमोटिव और मोटरसाइकिल ईंधन टैंक वेल्डिंग
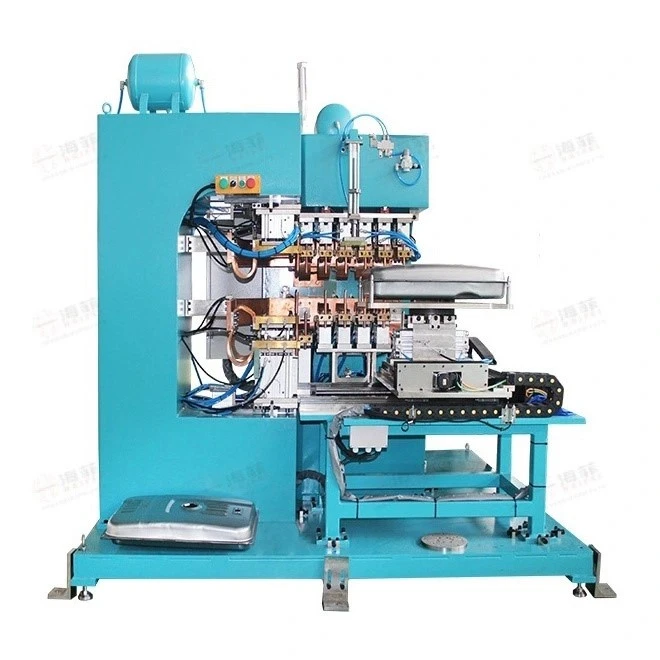
ईंधन टैंक वेल्डिंग के लिए गठित गोले के बीच जोड़ के साथ निरंतर, स्थिर वेल्ड की आवश्यकता होती है। वेल्ड ताकत के अलावा, प्रक्रिया में रिसाव, किनारे संरेखण, स्थानीय अति ताप और टैंक बॉडी के विरूपण को नियंत्रित करना चाहिए।
रोलर सीम वेल्डिंग का उपयोग आमतौर पर ओवरलैपिंग वेल्ड बिंदुओं का उत्पादन करने के लिए किया जाता है जो एक निरंतर सीलबंद जोड़ बनाते हैं। वेल्डिंग मशीन को टैंक के विभिन्न वर्गों के लिए एक समर्पित स्थिरता, स्वचालित रोटेशन या आंदोलन प्रणाली और प्रोग्राम योग्य वेल्डिंग मापदंडों से सुसज्जित किया जा सकता है।
पूर्ण उत्पादन परियोजनाओं के लिए, सीम वेल्डिंग ऑपरेशन को स्पॉट वेल्डिंग, प्रोजेक्शन वेल्डिंग, घटक लोडिंग, ट्रांसफर और रिसाव परीक्षण के साथ जोड़ा जा सकता है। अंतिम उत्पादन व्यवस्था टैंक संरचना, सामग्री, आयाम और आवश्यक आउटपुट पर निर्भर करती है।
अन्य ऑटोमोटिव घटक वेल्डिंग
ऑटोमोटिव विनिर्माण में कई घटक शामिल हैं जो एकल मानक उपकरण श्रेणी में नहीं आते हैं। उदाहरणों में शामिल हैं:
- सीट फ्रेम घटक
- दरवाजे का कब्ज़ा
- ब्रेक और सस्पेंशन ब्रैकेट
- बैटरी ट्रे
- सुदृढीकरण प्लेटें
- ट्यूब और मुद्रांकित धातु असेंबलियाँ
- मोटर और विद्युत कनेक्शन भाग
- छोटे परिशुद्धता धातु घटक
अनुशंसित मशीन सामग्री संयोजन, संयुक्त डिजाइन, वेल्डिंग पहुंच और उत्पादन आवश्यकता पर निर्भर करती है। हाइफ़ेई उन परियोजनाओं का मूल्यांकन कर सकता है जिनके लिए एक मानक प्रतिरोध वेल्डिंग मशीन, एक समर्पित फिक्स्चर या एक अनुकूलित स्वचालित उत्पादन सेल की आवश्यकता होती है।
यदि आपका घटक इस पृष्ठ पर सूचीबद्ध नहीं है, तो हमें ड्राइंग भेजें और आवश्यक वेल्डिंग स्थितियों को चिह्नित करें। हमारी इंजीनियरिंग टीम समीक्षा कर सकती है कि प्रतिरोध वेल्डिंग उपयुक्त है या नहीं और अगले मूल्यांकन चरण की सिफारिश कर सकती है।

स्टैंडअलोन वेल्डर से लेकर स्वचालित उत्पादन लाइनें तक
स्वचालन का उच्चतम स्तर स्वचालित रूप से प्रत्येक ऑटोमोटिव प्रोजेक्ट के लिए सर्वोत्तम समाधान नहीं है। उपकरण कॉन्फ़िगरेशन की पुष्टि होने से पहले उत्पाद स्थिरता, उत्पादन मात्रा, मॉडल विविधता, ऑपरेटर उपलब्धता और भविष्य के विस्तार पर विचार किया जाना चाहिए।
स्टैंडअलोन ऑटोमोटिव वेल्डिंग मशीन
एक स्टैंडअलोन वेल्डिंग मशीन प्रोटोटाइप उत्पादन, कम मात्रा के ऑर्डर, बार-बार उत्पाद परिवर्तन या अनुप्रयोगों के लिए उपयुक्त है जहां ऑपरेटर घटक को कुशलतापूर्वक लोड और स्थिति में रख सकता है।
एक विशिष्ट कॉन्फ़िगरेशन में वेल्डिंग पावर स्रोत, मशीन बॉडी, नियंत्रण प्रणाली, इलेक्ट्रोड और एक समर्पित स्थिरता शामिल है। जहां आवश्यक हो, वहां वैकल्पिक भाग {{1}पहचान और सुरक्षा उपकरण जोड़े जा सकते हैं।
इस समाधान में आम तौर पर कम प्रारंभिक निवेश शामिल होता है और जब एक ही मशीन पर कई घटक मॉडल का उत्पादन करने की आवश्यकता होती है तो यह अधिक लचीलापन प्रदान करता है।
अर्ध-स्वचालित वेल्डिंग सेल
एक अर्ध-स्वचालित वेल्डिंग सेल मध्यम उत्पादन मात्रा के लिए उपयुक्त है जहां कुछ मैन्युअल लोडिंग स्वीकार्य है लेकिन ग्राहक दोहराए जाने वाले संचालन और लोडिंग त्रुटियों को कम करना चाहता है।
घटक के आधार पर, सेल में एक स्वचालित नट फीडर, रोटरी टेबल, दोहरी स्टेशन स्थिरता, वायवीय क्लैंपिंग, भाग का पता लगाना और स्वचालित अनलोडिंग शामिल हो सकता है। जबकि एक हिस्से को वेल्ड किया जा रहा है, ऑपरेटर निष्क्रिय समय को कम करने के लिए दूसरे स्टेशन को लोड कर सकता है।
यह दृष्टिकोण पूरी तरह से स्वचालित लाइन की आवश्यकता के बिना चक्र स्थिरता में सुधार कर सकता है।
पूरी तरह से स्वचालित ऑटोमोटिव वेल्डिंग लाइन
एक पूरी तरह से स्वचालित वेल्डिंग लाइन आम तौर पर उच्च उत्पादन मात्रा और स्पष्ट रूप से परिभाषित गुणवत्ता आवश्यकताओं वाले स्थिर उत्पादों के लिए विकसित की जाती है।
लाइन रोबोटिक या मैकेनिकल हैंडलिंग, स्वचालित फीडिंग, घटक स्थिति, वेल्डिंग, निरीक्षण, मार्किंग और अनलोडिंग को जोड़ सकती है। ट्रैसेबिलिटी की आवश्यकता होने पर वेल्डिंग पैरामीटर और उत्पादन परिणाम रिकॉर्ड किए जा सकते हैं।
क्योंकि पूरी तरह से स्वचालित उपकरण एक विशिष्ट उत्पाद और प्रक्रिया अनुक्रम के आसपास डिज़ाइन किया गया है, विस्तृत डिज़ाइन शुरू होने से पहले घटक चित्र, उत्पादन लक्ष्य और स्वीकृति मानकों की पुष्टि की जानी चाहिए।
अपने प्रोजेक्ट के लिए सही स्वचालन स्तर खोजें
हम ऑटोमोटिव वेल्डिंग समाधान कैसे विकसित करते हैं
ऑटोमोटिव वेल्डिंग उपकरण को केवल मशीन कैटलॉग से चयनित करने के बजाय वास्तविक घटक के आसपास विकसित किया जाना चाहिए। हमारा प्रोजेक्ट मूल्यांकन आम तौर पर नीचे दिए गए चरणों का पालन करता है।
भाग और आवश्यकता की समीक्षा
हम 2डी या 3डी ड्राइंग, घटक नमूने, सामग्री, मोटाई, वेल्डिंग स्थिति और संयुक्त संरचना की समीक्षा करते हैं। ग्राहक की लक्षित उत्पादन मात्रा, चक्र समय, उपलब्ध ऑपरेटरों और गुणवत्ता मानकों पर भी चर्चा की जाती है।
यदि मौजूदा प्रक्रिया में कमजोर वेल्ड, अत्यधिक विरूपण, अस्थिर स्थिति या कम उत्पादन क्षमता जैसी समस्याएं हैं, तो यह जानकारी हमें मुख्य प्रतिबंध की पहचान करने में मदद करती है।
01
वेल्डिंग प्रक्रिया का मूल्यांकन
हमारे इंजीनियर मूल्यांकन करते हैं कि स्पॉट वेल्डिंग, प्रोजेक्शन वेल्डिंग, सीम वेल्डिंग या कैपेसिटर डिस्चार्ज वेल्डिंग घटक के लिए अधिक उपयुक्त है या नहीं।
आवश्यक करंट, इलेक्ट्रोड दबाव, इलेक्ट्रोड संरचना और वेल्डिंग क्षेत्र तक पहुंच पर विचार किया जाता है। इस स्तर पर, हम यह भी निर्धारित करते हैं कि घटक डिज़ाइन प्रतिरोध वेल्डिंग के लिए उपयुक्त है या समायोजन की आवश्यकता है।
02
नमूना वेल्डिंग परीक्षण
जब नमूने उपलब्ध होते हैं, तो उत्पादन मशीन को अंतिम रूप देने से पहले एक वेल्डिंग परीक्षण की व्यवस्था की जा सकती है। परीक्षण मापदंडों को वास्तविक सामग्री और संयुक्त संरचना के अनुसार समायोजित किया जाता है।
वेल्डेड नमूनों को घटक के आधार पर, संयुक्त ताकत, उपस्थिति, विरूपण, आयामी सटीकता या रिसाव के लिए जांचा जा सकता है। परीक्षण से पहले ग्राहक को विशिष्ट परीक्षण या स्वीकृति मानक प्रदान किए जाने चाहिए।
03
स्थिरता और स्वचालन डिजाइन
वेल्डिंग प्रक्रिया की पुष्टि होने के बाद, फिक्स्चर और हैंडलिंग अवधारणा विकसित की जाती है। डिज़ाइन भाग की स्थिति, क्लैम्पिंग, लोडिंग दिशा, वेल्डिंग अनुक्रम, मॉडल परिवर्तन और ऑपरेटर सुरक्षा पर विचार करता है।
स्वचालित फीडिंग, सेंसर, रोबोटिक हैंडलिंग, गुणवत्ता निरीक्षण और उत्पादन डेटा कार्यों को स्वचालन के आवश्यक स्तर के अनुसार शामिल किया जा सकता है।
04
विनिर्माण और कमीशनिंग
पुष्टि किए गए तकनीकी समाधान के अनुसार मशीन का निर्माण, संयोजन और डिबग किया जाता है। शिपमेंट से पहले, जब भी संभव हो, सहमत नमूनों का उपयोग करके उपकरण का परीक्षण किया जाता है।
उपकरण स्थापना और उत्पादन तैयारी में सहायता के लिए संचालन प्रशिक्षण, प्रक्रिया पैरामीटर मार्गदर्शन और रखरखाव निर्देश प्रदान किए जाते हैं।
05
ऑटोमोटिव वेल्डिंग परियोजनाओं पर हाइफ़ेई के साथ काम क्यों करें?
अनुप्रयोग-आधारित उपकरण विकास
मशीन कॉन्फ़िगरेशन घटक ड्राइंग, वेल्डिंग स्थिति और उत्पादन लक्ष्य से विकसित किया गया है। इससे केवल सामान्य बिजली रेटिंग या कैटलॉग विनिर्देशों के आधार पर उपकरण का चयन करने से बचने में मदद मिलती है।
वेल्डिंग मशीन और स्वचालन एकीकरण
हाइफ़ेई एक परियोजना के भीतर वेल्डिंग पावर स्रोत, मशीन बॉडी, फिक्स्चर, स्वचालित फीडिंग, रोबोटिक हैंडलिंग और डिटेक्शन फ़ंक्शंस को जोड़ सकता है। ग्राहकों को वेल्डिंग सेल के प्रत्येक भाग को अलग से समन्वयित करने की आवश्यकता नहीं है।
अंतिम कॉन्फ़िगरेशन से पहले नमूना परीक्षण
जहां नमूने और परीक्षण की स्थिति उपलब्ध है, वेल्डिंग परीक्षणों का उपयोग प्रक्रिया की पुष्टि करने और मशीन चयन और फिक्स्चर डिजाइन के लिए व्यावहारिक आधार प्रदान करने के लिए किया जा सकता है।
व्यक्तिगत मशीनों से लेकर पूर्ण लाइनों तक का समर्थन
समाधान मैन्युअल रूप से लोड किए गए प्रतिरोध वेल्डर से लेकर समर्पित मल्टी{0}}स्टेशन लाइन तक हो सकते हैं। यह स्वचालन स्तर को वास्तविक उत्पादन आवश्यकताओं और उपलब्ध निवेश से मेल खाने की अनुमति देता है।
परियोजना समर्थन और बिक्री उपरांत सेवा
समर्थन में तकनीकी मूल्यांकन, विनिर्माण, कमीशनिंग मार्गदर्शन, ऑपरेटर प्रशिक्षण और समस्या निवारण शामिल हैं। प्रोजेक्ट दस्तावेज़ीकरण के हिस्से के रूप में स्पेयर पार्ट्स और रखरखाव आवश्यकताओं की पुष्टि की जा सकती है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: कौन सी वेल्डिंग प्रक्रिया मेरे ऑटोमोटिव घटक के लिए उपयुक्त है?
ए: प्रक्रिया सामग्री, मोटाई, संयुक्त डिजाइन, वेल्डिंग स्थिति और आवश्यक उत्पादन मात्रा पर निर्भर करती है। हमें घटक ड्राइंग भेजें और वेल्डिंग क्षेत्रों को चिह्नित करें। हमारे इंजीनियर मूल्यांकन करेंगे कि स्पॉट वेल्डिंग, प्रोजेक्शन वेल्डिंग, सीम वेल्डिंग या कैपेसिटर डिस्चार्ज वेल्डिंग अधिक उपयुक्त है या नहीं।
प्रश्न: क्या आप मशीन के निर्माण से पहले एक नमूना वेल्डिंग परीक्षण कर सकते हैं?
उत्तर: हां, उपयुक्त घटक नमूने और मूल्यांकन आवश्यकताएं उपलब्ध होने पर नमूना परीक्षण की व्यवस्था की जा सकती है। कृपया परीक्षण से पहले सामग्री की जानकारी, आवश्यक संयुक्त ताकत, उपस्थिति मानक या रिसाव की आवश्यकता प्रदान करें।
प्रश्न: क्या एक मशीन विभिन्न घटक आकारों को वेल्ड कर सकती है?
ए: यह तब संभव हो सकता है जब घटकों में समान सामग्री, वेल्डिंग आवश्यकताएं और स्थिति विधियां हों। विभिन्न इलेक्ट्रोड, फिक्स्चर या संग्रहीत वेल्डिंग प्रोग्राम की आवश्यकता हो सकती है। प्रमुख संरचनात्मक अंतर वाले घटकों को अलग उपकरण की आवश्यकता हो सकती है।
प्रश्न: क्या अखरोट खिलाना और गुमशुदा अखरोट का पता लगाना एकीकृत किया जा सकता है?
उत्तर: हाँ. ऑटोमोटिव नट वेल्डिंग सेल को स्वचालित नट फीडर, ओरिएंटेशन कंट्रोल, नट {{1} उपस्थिति का पता लगाने और त्रुटि {{2} प्रूफिंग कार्यों से सुसज्जित किया जा सकता है। विशिष्ट विन्यास नट प्रकार, घटक डिजाइन और आवश्यक चक्र समय पर निर्भर करता है।
प्रश्न: क्या आप संपूर्ण ऑटोमोटिव वेल्डिंग उत्पादन लाइनें प्रदान करते हैं?
उत्तर: हाँ. स्टैंडअलोन मशीनों के अलावा, HAIFEI फीडिंग, पोजिशनिंग, वेल्डिंग, निरीक्षण, ट्रांसफर और अनलोडिंग को शामिल करते हुए स्वचालित लाइनें विकसित कर सकता है। लाइन कॉन्फ़िगरेशन को घटक और उत्पादन प्रक्रिया के अनुसार डिज़ाइन किया गया है।
प्रश्न: वेल्ड गुणवत्ता का सत्यापन कैसे किया जाता है?
ए: निरीक्षण विधि घटक और ग्राहक मानक पर निर्भर करती है। सामान्य तरीकों में विनाशकारी परीक्षण, छील या टोक़ परीक्षण, आयामी निरीक्षण, दृश्य जांच और रिसाव परीक्षण शामिल हैं। परियोजना मूल्यांकन के दौरान आवश्यक स्वीकृति पद्धति की पुष्टि की जानी चाहिए।
प्रश्न: कोटेशन के लिए कौन सी जानकारी आवश्यक है?
उत्तर: कृपया घटक ड्राइंग, सामग्री, मोटाई, वेल्डिंग स्थिति, उत्पादन लक्ष्य, गुणवत्ता की आवश्यकता और पसंदीदा स्वचालन स्तर प्रदान करें। वर्तमान उत्पाद और उत्पादन प्रक्रिया की तस्वीरें या नमूने भी उपयोगी होते हैं।
प्रश्न: क्या वेल्डिंग उपकरण हमारे उत्पादन प्रबंधन प्रणाली से जुड़ सकते हैं?
ए: अनुकूलित उपकरणों के लिए डेटा संचार और उत्पादन ट्रैसेबिलिटी कार्यों का मूल्यांकन किया जा सकता है। कृपया नियंत्रण प्रणाली को अंतिम रूप देने से पहले आवश्यक संचार प्रोटोकॉल, डेटा फ़ील्ड और फ़ैक्टरी सिस्टम आवश्यकताएँ प्रदान करें।
क्या आप ऑटोमोटिव वेल्डिंग समाधान खोज रहे हैं?
चाहे आपको एक ऑटोमोटिव घटक या पूर्ण स्वचालित वेल्डिंग लाइन के लिए मशीन की आवश्यकता हो, परियोजना को भाग और उत्पादन आवश्यकताओं के साथ शुरू करना चाहिए।
हाइफ़ेई को अपनी ड्राइंग, सामग्री की जानकारी, वेल्डिंग की स्थिति और लक्ष्य आउटपुट भेजें। हम आपको वेल्डिंग प्रक्रिया, उपकरण कॉन्फ़िगरेशन, फिक्सचर डिज़ाइन और उपयुक्त स्वचालन स्तर का मूल्यांकन करने में मदद करेंगे।
ऑटोमोटिव वेल्डिंग समाधान का अनुरोध करें