


HAIFEI कम वोल्टेज स्विचगियर, सर्किट ब्रेकर, संपर्ककर्ता, रिले, नियंत्रण कैबिनेट और बिजली वितरण उपकरण में उपयोग किए जाने वाले वर्तमान-ले जाने वाले कनेक्शन और संरचनात्मक घटकों के लिए वेल्डिंग और स्वचालित प्रसंस्करण समाधान विकसित करता है।
अनुप्रयोगों में चांदी के संपर्क, कठोर तांबे और एल्यूमीनियम बसबार, लेमिनेटेड लचीले बसबार, तांबे के ब्रेडेड कनेक्टर, टर्मिनल, टिनयुक्त तार हार्नेस, संलग्नक पैनल और वेल्डेड फास्टनरों शामिल हैं।
उपयुक्त मशीन का चयन कंडक्टर सामग्री, प्लेटिंग, संयुक्त संरचना, विद्युत आवश्यकताओं, यांत्रिक शक्ति, उत्पादन मात्रा और निरीक्षण मानक के अनुसार किया जाता है। उपकरण कॉन्फ़िगरेशन की पुष्टि होने से पहले ग्राहक नमूना परीक्षण के लिए चित्र और प्रतिनिधि हिस्से जमा कर सकते हैं।
निम्न-वोल्टेज विद्युत उद्योग के लिए HAIFEI किन घटकों को संसाधित कर सकता है?
HAIFEI प्रत्येक विद्युत घटक पर एक वेल्डिंग प्रक्रिया लागू करने के बजाय एप्लिकेशन-विशिष्ट उपकरण प्रदान करता है। वर्कपीस के आधार पर, समाधान में प्रसार वेल्डिंग, एमएफडीसी प्रतिरोध वेल्डिंग, प्रक्षेपण वेल्डिंग, कैपेसिटर डिस्चार्ज वेल्डिंग, अल्ट्रासोनिक धातु वेल्डिंग या एक अनुकूलित स्वचालित उत्पादन प्रणाली का उपयोग किया जा सकता है।
| घटक या असेंबली | मूल्यांकन करने की विशिष्ट प्रक्रिया | मुख्य उत्पादन उद्देश्य |
| चांदी के संपर्क और संपर्क असेंबली | परिशुद्धता प्रतिरोध वेल्डिंग | नियंत्रित ताप इनपुट के साथ सटीक स्थिति |
| नियंत्रित ताप इनपुट के साथ सटीक स्थिति | अनुप्रयोग-विशिष्ट प्रतिरोध या बसबार वेल्डिंग | नियंत्रित विकृति के साथ स्थिर जोड़ |
| लैमिनेटेड कॉपर फ़ॉइल बसबार | प्रसार वेल्डिंग | केंद्रीय लचीलेपन को बनाए रखते हुए कॉम्पैक्ट टर्मिनल क्षेत्र |
| कॉपर ब्रेडेड कनेक्टर | प्रसार वेल्डिंग या प्रतिरोध गर्म दबाव | समेकित स्ट्रैंड और स्थिर टर्मिनल ज्यामिति |
| तांबे की चोटी गोद जोड़ों | समर्पित प्रतिरोध वेल्डिंग | लगातार ओवरलैप और स्ट्रैंड मूवमेंट में कमी |
| तांबे की चोटी को चौकोर भागों में काटें | एकीकृत कटिंग और एंड-फॉर्मिंग | नियंत्रित लंबाई और दोहराने योग्य टर्मिनल आयाम |
| टिनयुक्त तार और विद्युत हार्नेस | परीक्षण के बाद अल्ट्रासोनिक धातु वेल्डिंग | सीमित थर्मल प्रभाव वाले कंडक्टरों को जोड़ना |
| विद्युत टर्मिनल और छोटे घटक | परिशुद्धता एमएफडीसी स्पॉट वेल्डिंग | नियंत्रित ऊर्जा के साथ छोटे, दोहराए जाने योग्य वेल्ड |
| स्टेनलेस-स्टील बाड़े पैनल और नट | कैपेसिटर डिस्चार्ज प्रोजेक्शन वेल्डिंग | कम पैनल मार्किंग के साथ फास्टनर जोड़ों को सुरक्षित करें |
| बहु-भागीय वर्तमान-पथ असेंबलियाँ | अनुकूलित वेल्डिंग स्वचालन | पोजिशनिंग, वेल्डिंग, निरीक्षण और पता लगाने की क्षमता |
यह तालिका केवल प्रारंभिक प्रक्रिया दिशा प्रदान करती है। अंतिम प्रक्रिया चयन से पहले सामग्री ग्रेड, कोटिंग, क्रॉस-सेक्शन, संपर्क क्षेत्र और स्वीकृति मानदंड की समीक्षा की जानी चाहिए।
कम वोल्टेज ब्रेकर कनेक्शन के नमूने

अल्युमीनियम-बसबार

कॉपर-बसबार-निकल-प्लेटेड

लचीला-एल्यूमीनियम-बसबार

लचीला-तांबा-बसबार

लचीला-तांबा-बसबार

समग्र-ब्रेडिंग के साथ गोल-फंसे-केबल्स
विशेष रुप से प्रदर्शित निम्न-वोल्टेज विद्युत उपकरण और केस अनुप्रयोग
निम्नलिखित अनुभाग प्रतिनिधि हाइफ़ेई उपकरण परियोजनाओं का परिचय देता है। प्रत्येक एप्लिकेशन को एक समर्पित केस पेज से लिंक होना चाहिए जिसमें ग्राहक पृष्ठभूमि, वर्कपीस जानकारी, तकनीकी चुनौतियाँ, उपकरण कॉन्फ़िगरेशन, सत्यापन विधि और प्रोजेक्ट छवियां शामिल हों।
सिल्वर संपर्क स्वचालित वेल्डिंग मशीन
सिल्वर संपर्कों का उपयोग रिले, कॉन्टैक्टर, स्विच और अन्य विद्युत स्विचिंग घटकों में किया जाता है। उनके छोटे आयाम मैन्युअल स्थिति को कठिन बनाते हैं, जबकि अत्यधिक या अस्थिर गर्मी संपर्क विस्थापन, सतह क्षति या असंगत संबंध का कारण बन सकती है।
हाइफ़ेई ने समर्पित सिल्वर कॉन्टैक्ट वेल्डिंग मशीन और स्वचालित उत्पादन-लाइन समाधान दोनों विकसित किए हैं। प्रोजेक्ट के आधार पर, सिस्टम घटक फीडिंग, ओरिएंटेशन, पोजिशनिंग, वेल्डिंग, फॉर्मिंग, अनलोडिंग और प्रोसेस-रेसिपी प्रबंधन को एकीकृत कर सकता है।
फिक्स्चर, इलेक्ट्रोड ज्यामिति और वेल्डिंग पैरामीटर ग्राहक के वास्तविक संपर्क मिश्र धातु, वाहक सामग्री और संयुक्त संरचना का उपयोग करके विकसित किए जाते हैं।


फ़्रेम बसबार वेल्डिंग सिस्टम
फ़्रेम बसबार असेंबलियां स्विचगियर, नियंत्रण कैबिनेट और बिजली वितरण उपकरण में करंट ले जाती हैं और वितरित करती हैं। तांबा और एल्यूमीनियम तेजी से गर्मी का संचालन करते हैं, और बड़ी या अनियमित असेंबलियों को लगातार स्थापित करना मुश्किल हो सकता है।
हाइफ़ेई ने वर्कपीस संरचना के चारों ओर समर्पित बसबार वेल्डिंग सिस्टम विकसित किया है। इंजीनियरिंग क्षेत्र में एक उपयुक्त वेल्डिंग पावर स्रोत, चल वेल्डिंग तंत्र, मॉड्यूलर स्थिरता, नियंत्रित वेल्डिंग अनुक्रम, नुस्खा भंडारण और उत्पादन-डेटा रिकॉर्डिंग शामिल हो सकते हैं।
क्योंकि कठोर बसबार, लेमिनेटेड बसबार और इकट्ठे फ्रेम बसबार जोड़ों में अलग-अलग हीटिंग और दबाव की आवश्यकताएं होती हैं, इसलिए प्रक्रिया की पुष्टि ड्राइंग समीक्षा और नमूना वेल्डिंग के माध्यम से की जानी चाहिए।
कॉपर ब्रैड काटना, चौकोर बनाना और टर्मिनल बनाना
प्रत्येक निम्न-वोल्टेज विद्युत परियोजना वेल्डिंग ऑपरेशन तक ही सीमित नहीं है। कॉपर ब्रैड उत्पादन के लिए नियंत्रित फीडिंग, कटिंग, एंड स्क्वेरिंग, कॉम्पैक्शन और अनलोडिंग की भी आवश्यकता हो सकती है।
हाइफ़ेई ने एकीकृत उपकरण विकसित किया है जो कई ब्रैड-प्रसंस्करण चरणों को एक कार्य केंद्र में जोड़ता है। इसका उद्देश्य अलग-अलग मशीनों के बीच मैन्युअल स्थानांतरण को कम करना और ब्रैड की लंबाई, टर्मिनल आकार और अंतिम स्थिति की स्थिरता में सुधार करना है।
उपकरण कॉन्फ़िगरेशन इस पर निर्भर करता है कि ग्राहक एकल ब्रैड, मल्टीपल ब्रेडेड कंडक्टर या विभिन्न उत्पाद आयामों को संसाधित करता है या नहीं। संगत उत्पाद परिवारों के लिए परिवर्तनीय टूलींग और संग्रहीत व्यंजनों का मूल्यांकन किया जा सकता है।


टिनयुक्त तार और विद्युत टर्मिनल वेल्डिंग
टिनड कंडक्टर, केबल असेंबली और छोटे विद्युत टर्मिनलों को सावधानीपूर्वक ऊर्जा नियंत्रण की आवश्यकता होती है क्योंकि उनके आयाम, कोटिंग्स और कंडक्टर संरचनाएं काफी भिन्न हो सकती हैं।
चयनित तार-से-तार या तार-से-टर्मिनल कनेक्शन के लिए अल्ट्रासोनिक धातु वेल्डिंग का मूल्यांकन किया जा सकता है। परिशुद्धता एमएफडीसी प्रतिरोध वेल्डिंग कुछ टर्मिनलों, संपर्क वाहकों और छोटे धातु घटकों के लिए उपयुक्त हो सकती है।
प्रक्रिया का चयन कंडक्टर क्रॉस-सेक्शन, कोटिंग, टर्मिनल सामग्री, संयुक्त पहुंच और आवश्यक खींचने की ताकत पर निर्भर करता है। अल्ट्रासोनिक और प्रतिरोध वेल्डिंग के बीच चयन करने से पहले नमूना मूल्यांकन आवश्यक है।
स्टेनलेस-स्टील पैनल और नट प्रोजेक्शन वेल्डिंग
विद्युत अलमारियाँ और कम वोल्टेज उपकरण बाड़ों को स्टेनलेस स्टील पैनलों में वेल्ड करने के लिए नट, स्टड या अन्य फास्टनरों की आवश्यकता हो सकती है।
उपयुक्त प्रक्षेपण संरचनाओं के लिए, हाइफ़ेई कैपेसिटर डिस्चार्ज वेल्डिंग का मूल्यांकन कर सकता है। लघु ऊर्जा-विमोचन चक्र अनुमानों के चारों ओर गर्मी को केंद्रित करता है और आसपास की शीट पर थर्मल प्रभाव को सीमित करने में मदद कर सकता है।
संपूर्ण समाधान में नट फीडिंग, पार्ट डिटेक्शन, पोजिशनिंग टूलींग, वेल्डिंग, वेल्ड काउंटिंग और गलती-प्रूफिंग कार्य शामिल हो सकते हैं। उपकरण चयन से पहले पैनल की मोटाई, नट विनिर्देश, प्रक्षेपण ज्यामिति और टॉर्क या पुश-आउट आवश्यकताओं की पुष्टि की जानी चाहिए।
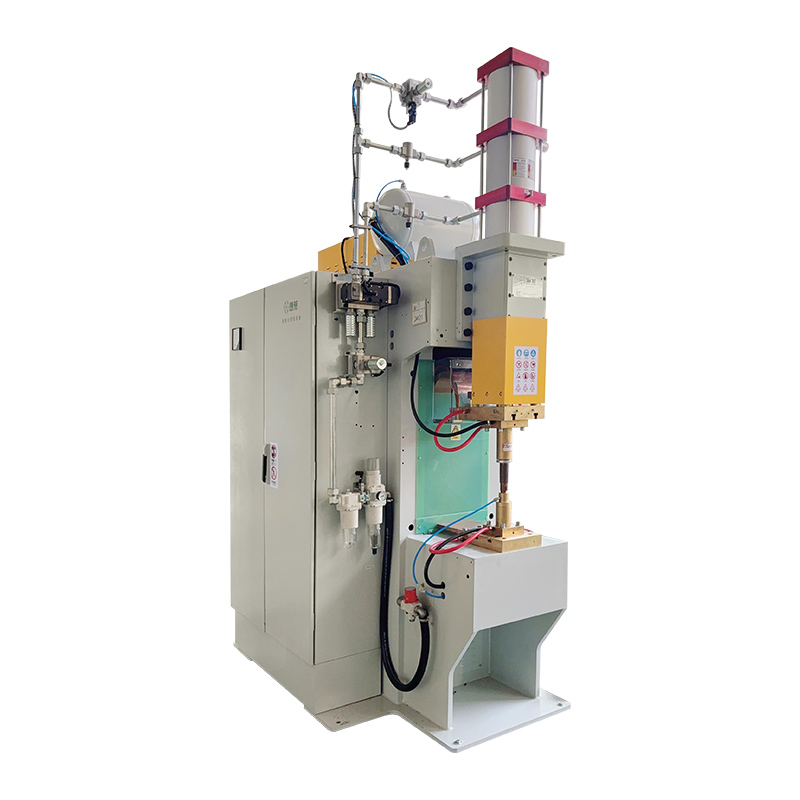
कम वोल्टेज वाले विद्युत कनेक्शनों को वेल्ड करना कठिन क्यों है?
तांबा और एल्युमीनियम गर्मी को तेजी से खत्म करते हैं
अत्यधिक प्रवाहकीय सामग्री गर्मी को जोड़ से दूर स्थानांतरित करती है। अपर्याप्त ऊर्जा अधूरा बंधन छोड़ सकती है, जबकि अत्यधिक ऊर्जा आसपास की सतहों पर विरूपण, ऑक्सीकरण या क्षति का कारण बन सकती है।
इलेक्ट्रिकल और मैकेनिकल प्रदर्शन एक साथ हासिल किया जाना चाहिए
अस्थिर विद्युत प्रदर्शन होने पर भी कोई जोड़ स्वीकार्य लग सकता है। घटक के आधार पर, ग्राहक को संपर्क प्रतिरोध, चालकता, तापमान वृद्धि, तन्यता ताकत, छीलने की ताकत, कतरनी ताकत या थकान प्रदर्शन को सत्यापित करने की आवश्यकता हो सकती है।
प्रसंस्करण के दौरान पतले स्ट्रैंड और फ़ॉइल परतें हिल सकती हैं
कॉपर ब्रैड और लेमिनेटेड फ़ॉइल कई पतले कंडक्टरों से बनाए जाते हैं। अपर्याप्त स्थिति या असमान दबाव स्ट्रैंड फैलने, परत अंतराल, असंगत टर्मिनल मोटाई या स्थानीय कंडक्टर क्षति का कारण बन सकता है।
सिल्वर संपर्कों को सटीक स्थिति निर्धारण की आवश्यकता होती है
चांदी के संपर्क घटक छोटे और गर्मी वितरण के प्रति संवेदनशील होते हैं। संपर्क को लगातार रखा जाना चाहिए जबकि प्रक्रिया विस्थापन, अत्यधिक इंडेंटेशन और सतह क्षति को सीमित करती है।
कोटिंग्स वेल्डिंग व्यवहार को बदल देती हैं
निकेल-प्लेटेड, टिन-प्लेटेड और अन्य लेपित कंडक्टर नंगे तांबे या एल्यूमीनियम से अलग व्यवहार कर सकते हैं। इसलिए कोटिंग के प्रकार और मोटाई को एप्लिकेशन समीक्षा में शामिल किया जाना चाहिए।
उत्पाद विविधता बदलाव को महत्वपूर्ण बनाती है
लो-वोल्टेज घटक निर्माता अक्सर कई आयामों और संयुक्त संरचनाओं का उत्पादन करते हैं। फिक्स्चर, इलेक्ट्रोड और संग्रहीत प्रक्रिया व्यंजनों को एक पुष्टिकृत संगत उत्पाद श्रृंखला के आसपास डिजाइन किया जाना चाहिए।
अनुशंसित गुणवत्ता जांच
| निरीक्षण आइटम | यह सत्यापित करने में क्या मदद करता है |
| संपर्क प्रतिरोध | पूर्ण जोड़ की विद्युत स्थिरता |
| चालकता या तापमान-वृद्धि परीक्षण | ग्राहक के निर्धारित विद्युत भार के तहत प्रदर्शन |
| खींचना, छीलना, कतरना या धक्का देकर परीक्षण करना | जोड़ की यांत्रिक अखंडता |
| क्रॉस-सेक्शन परीक्षा | आंतरिक बंधन निर्माण और संभावित रिक्तियाँ |
| आयामी निरीक्षण | स्थिति, टर्मिनल की मोटाई, समतलता और असेंबली फिट |
| भूतल निरीक्षण | निष्कासन, दरारें, ऑक्सीकरण, इंडेंटेशन या मलिनकिरण |
| बार-बार उत्पादन परीक्षण | लगातार चक्रों में प्रक्रिया की स्थिरता |
| पैरामीटर रिकॉर्ड | वेल्डिंग करंट, समय, बल या अन्य मॉनिटर किए गए मानों का पता लगाने की क्षमता |
लो-वोल्टेज विद्युत वेल्डिंग समाधान कैसे विकसित किया गया है?
आवेदन समीक्षा
HAIFEI ड्राइंग, कंडक्टर सामग्री, प्लेटिंग, संयुक्त संरचना, आयाम, उत्पाद प्रकार, आउटपुट आवश्यकता और स्वीकृति मानदंड की समीक्षा करता है।
प्रक्रिया और उपकरण मूल्यांकन
इंजीनियर उपयुक्त वेल्डिंग या फॉर्मिंग प्रक्रियाओं की तुलना करते हैं और निर्धारित करते हैं कि एक मानक मशीन, समर्पित वर्कस्टेशन या स्वचालित लाइन का मूल्यांकन किया जाना चाहिए या नहीं।
नमूना परीक्षण
प्रारंभिक प्रक्रिया विंडो की पहचान करने के लिए प्रतिनिधि ग्राहक सामग्रियों का उपयोग किया जाता है। तांबा, एल्यूमीनियम, चांदी मिश्र धातु, प्लेटेड भागों, फ़ॉइल स्टैक और ब्रेडेड कंडक्टर के लिए परीक्षण विशेष रूप से महत्वपूर्ण है।
संयुक्त सत्यापन
नमूने का मूल्यांकन सहमत निरीक्षण विधियों के अनुसार किया जाता है। इनमें विद्युत प्रतिरोध, तापमान वृद्धि, खींचने या कतरनी की ताकत, क्रॉस-सेक्शन, आयाम और उपस्थिति शामिल हो सकते हैं।
टूलींग और स्वचालन डिज़ाइन
प्रक्रिया की पुष्टि होने के बाद, HAIFEI इलेक्ट्रोड, फिक्स्चर, दबाव प्रणाली, शीतलन, सुरक्षा सुरक्षा और आवश्यक स्वचालन कार्यों को डिजाइन करता है।
परीक्षण उत्पादन और स्वीकृति
पूर्ण प्रणाली का परीक्षण प्रतिनिधि वर्कपीस के साथ किया जाता है। साइकिल स्थिरता, मॉडल परिवर्तन, वेल्ड स्थिरता और निरीक्षण कार्यों को सहमत तकनीकी विनिर्देश के अनुसार सत्यापित किया जाता है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: लो-वोल्टेज विद्युत बसबारों के लिए किस वेल्डिंग प्रक्रिया का उपयोग किया जाता है?
ए: प्रक्रिया बसबार संरचना पर निर्भर करती है। लैमिनेटेड कॉपर फ़ॉइल और ब्रेडेड कनेक्टर का मूल्यांकन अक्सर प्रसार वेल्डिंग का उपयोग करके किया जाता है, जबकि चयनित कठोर बसबार असेंबली प्रतिरोध वेल्डिंग या एक समर्पित बसबार वेल्डिंग प्रक्रिया का उपयोग कर सकती हैं। चयन से पहले सामग्री, क्रॉस-सेक्शन, कोटिंग और संयुक्त ज्यामिति की समीक्षा की जानी चाहिए।
प्रश्न: क्या डिफ्यूजन वेल्डिंग कॉपर ब्रेडेड कनेक्टर के लिए उपयुक्त है?
ए: यह तब उपयुक्त हो सकता है जब टर्मिनल अनुभाग को समेकित किया जाना चाहिए जबकि शेष कंडक्टर लचीला रहता है। ब्रैड की चौड़ाई, मोटाई, स्ट्रैंड संरचना, बॉन्डिंग क्षेत्र और तैयार आयामों की नमूना परीक्षण के माध्यम से पुष्टि की जानी चाहिए।
प्रश्न: क्या हाइफ़ेई तांबे के वाहकों में चांदी के संपर्कों को वेल्ड कर सकता है?
ए: हाइफ़ेई एप्लिकेशन-विशिष्ट प्रतिरोध वेल्डिंग का उपयोग करके चांदी-मिश्र धातु संपर्कों और तांबे-आधारित वाहक का मूल्यांकन कर सकता है। व्यवहार्यता संपर्क सामग्री, वाहक सामग्री, संयुक्त डिजाइन, सतह की स्थिति और विद्युत स्वीकृति आवश्यकताओं पर निर्भर करती है।
प्रश्न: क्या एक मशीन विभिन्न बसबार आकारों को संसाधित कर सकती है?
उत्तर: एक मशीन कई मॉडलों का समर्थन कर सकती है जब आवश्यक दबाव, ऊर्जा, कार्यशील निकासी और टूलींग व्यवस्था संगत हो। उत्पाद श्रेणी की समीक्षा के बाद परिवर्तनीय फिक्स्चर, इलेक्ट्रोड और संग्रहीत व्यंजनों को शामिल किया जा सकता है।
प्रश्न: क्या कॉपर ब्रैड कटिंग और एंड फॉर्मिंग को एकीकृत किया जा सकता है?
उत्तर: हाँ. उपयुक्त विशिष्टताओं के लिए, फीडिंग, कटिंग, एंड स्क्वेरिंग, कॉम्पैक्शन और अनलोडिंग को एक सिस्टम में एकीकृत किया जा सकता है। कॉन्फ़िगरेशन ब्रैड संरचना, आयामी सहनशीलता और आवश्यक उत्पादन अनुक्रम पर निर्भर करता है।
प्रश्न: वेल्डेड जोड़ की विद्युत गुणवत्ता कैसे सत्यापित की जाती है?
ए: सामान्य जांच में ग्राहक-परिभाषित भार के तहत संपर्क-प्रतिरोध माप, चालकता परीक्षण और तापमान-वृद्धि परीक्षण शामिल हैं। इन्हें केवल दिखावे पर निर्भर रहने के बजाय यांत्रिक और आयामी निरीक्षण के साथ जोड़ा जाना चाहिए।